


الصفحة الرئيسية · أخبار · أخبار الصناعة · How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
أخبار الصناعة
How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
2026-08-19قبل أن تدخل حبيبة بلاستيكية واحدة إلى مكبس القولبة، يكون أحد المكونات الداخلية للسيارة مثل إطار لوحة العدادات قد تلقى بالفعل حوالي أربعمائة ساعة من تصميم الأدوات والاهتمام بالتصنيع الآلي. يقرر القالب كل شيء في نهاية المطاف: وقت الدورة، واستقرار الأبعاد، ومظهر السطح، والموثوقية في التجميع بكميات كبيرة. تتبع هذه المقالة السلسلة الكاملة، بدءًا من مراجعة CAD الأولى وحتى اللقطة التجريبية التي تطلق الأداة للإنتاج.
كيف يتم تصنيع قوالب حقن الأجزاء البلاستيكية الداخلية للسيارات: التسلسل
يتبع كل قالب داخلي، بغض النظر عن برنامج السيارة، نفس التسلسل: مراجعة تصميم الأجزاء، وتخطيط القالب، وإعداد الفولاذ، وتصنيع CNC وEDM، والتركيب والتجميع، والتلميع والتركيب، ثم الاختبار وإصدار الأبعاد. الأمر ليس اختياريًا؛ كل خطوة تعتمد على الخطوة السابقة.
قالب داخلي كبير مثل قالب حقن إطار لوحة العدادات يستغرق عادةً من اثني عشر إلى ثمانية عشر أسبوعًا من بداية التصميم إلى أجزاء الإنتاج الأولى. يمكن تسليم مكون أصغر، مثل حامل ناقل الحركة أو غطاء مكبر الصوت، خلال ثمانية إلى عشرة أسابيع.
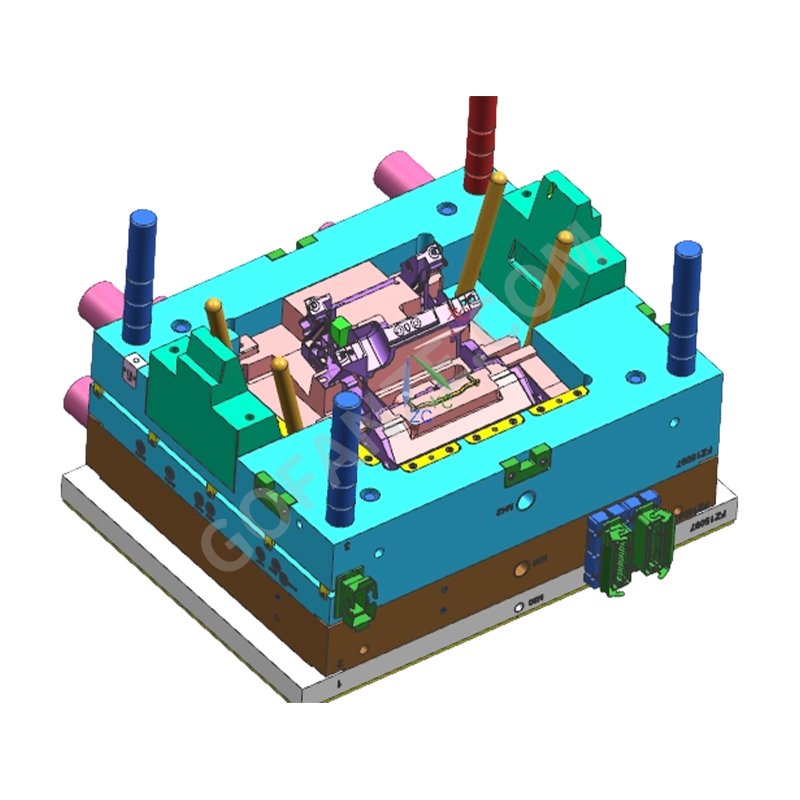
 الجملة قوالب حقن إطار لوحة العدادات الموردين والشركة والمصدر Fanze T&M (Jiashan) Co., Ltd. هي شركة صينية لقوالب حقن إطار لوحة الأدوات بالجملة، شركة، مصدر، خط الإنتاج هذا... عرض المنتج →
| المرحلة | الأنشطة الرئيسية | المدة النموذجية |
|---|---|---|
| مراجعة التصميم وسوق دبي المالي | زاوية المسودة، موضع البوابة، الانكماش، سمك الجدار | 1-2 أسابيع |
| تخطيط القالب وتصميم التفاصيل | دائرة التبريد، الشرائح، الرافعات، نظام الطرد | 1-2 أسابيع |
| إعداد الصلب والتصنيع الخام | شراء لوحة، والطحن الخام | 2-3 أسابيع |
| الانتهاء من التصنيع والتنظيم الإداري | تشطيب تجويف ثلاثي الأبعاد، زوايا داخلية حادة، إدخالات | 3-4 أسابيع |
| مقاعد البدلاء، والتلميع، والملمس | التركيب، تشطيب SPI، نقش الحبوب الكيميائية | 1-2 أسابيع |
| التجربة والتعديل والإصدار | نافذة العملية، فحص CMM، أجزاء الإنتاج الأولية | 1-3 أسابيع |
يبدأ التصميم للتصنيع بهندسة الأجزاء
لا يمكن بناء القالب من الجزء المرسوم وحده. يقوم فريق الأدوات أولاً بإجراء مراجعة للتصميم للتصنيع تتحقق من زوايا المسودة واتساق سمك الجدار وموضع البوابة ونقاط الإخراج. الأجزاء الداخلية لا ترحم: يمكن للجدار العمودي غير المصقول أن يجعل عملية الطرد مستحيلة، ويمكن للقسم السميك محليًا أن يخلق علامات بالوعة، ويمكن للبوابة التي تم وضعها بشكل سيء أن تترك خطوط اللحام في المكان الذي يراها العميل بالضبط. يجب أن تقوم مرحلة DFM أيضًا بتأمين حجم قالب الفولاذ وتخطيط العداء الساخن ووقت الدورة المستهدفة. يتم تناول قرارات المواد والهندسة بمزيد من التفصيل في دليلنا حول مبادئ تصميم قالب حقن الأجزاء البلاستيكية الداخلية للسيارات واختيار المواد .
تخطيط البوابة والعداء والتبريد
تعد أنظمة المجاري الساخنة قياسية في الأدوات الداخلية للسيارات لأنها تسمح بتحريك دقيق ومتعدد النقاط مع إزالة المجاري الباردة من الجزء المصبوب. التبريد أمر حاسم بنفس القدر. يتراوح قطر القنوات عادة من 8 إلى 12 ملم، ويتم وضعها على بعد قطرين تقريبًا من جدار التجويف. يعمل تخطيط التبريد المتوازن على تقليل وقت الدورة ويمنع التواء الأجزاء الطويلة مثل قالب حقن الناقل المكدس المركزي حيث تترجم إزالة الحرارة غير المتساوية مباشرة إلى الالتواء والانحناء.
 الجملة مركز المكدس الناقل حقن القالب الموردين والشركة والمصدر Fanze T&M (Jiashan) Co., Ltd. هي شركة صينية لقوالب حقن حامل المكدس في مركز البيع بالجملة، والشركة، والمصدر، وحامل وحدة التحكم المركزية... عرض المنتج →
الشرائح والرافعات والإجراءات الداخلية
نادرًا ما يتم فتح القالب الداخلي الحديث كأداة بسيطة ذات لوحين. تتطلب الأجزاء السفلية - مشابك التثبيت، والمثبتات المفاجئة، وفتحات التهوية، وآليات الصندوق المبللة - شرائح ورافعات. تتحرك الشرائح بشكل عمودي على اتجاه الفتح، مدفوعة بمسامير بزاوية أو أسطوانات هيدروليكية. يتعامل الرافعات مع الأجزاء السفلية الداخلية ويحرر الجزء أثناء تحرك نظام القاذف. لا يؤثر عدد الإجراءات على سعر الأداة فحسب، بل يؤثر أيضًا على جدول الصيانة، نظرًا لأن كل مكون متحرك يمثل مصدرًا محتملاً للفلاش أو التآكل.
يحدد اختيار الفولاذ عمر الأداة وجودة السطح
تقوم القوالب الداخلية للسيارات بحملات إنتاج طويلة، لذلك يتم اختيار قالب الفولاذ قبل بدء القطع. يعد الفولاذ من النوع P20 المتصلب مسبقًا عند 36-40 HRC تقريبًا شائعًا للمدى القصير والمتوسط، في حين يتم تخصيص H13 المتصلب إلى 48-52 HRC للأدوات كبيرة الحجم أو الراتنجات المملوءة بالزجاج. بالنسبة للتجاويف التي يجب أن تقبل حفر الحبوب الدقيقة أو تلميع المرآة، يفضل استخدام الفولاذ المقاوم للصدأ لأنه يقاوم التآكل الناتج عن مياه التبريد وغازات التشكيل.
تجويف فولاذي لأسطح الفئة أ
يتكون الجانب المرئي من الجزء - اللوحة التي يراها السائق تحت الزجاج الأمامي أو على وحدة التحكم - من الفولاذ المجوف. يتطلب هذا السطح درجة تلميع محددة، عادة SPI A-2 أو أقل، قبل تطبيق نسيج الحبوب الكيميائية. تتكرر أي مسامية أو علامة طحن في التجويف على كل جزء مصبوب.
مكونات الصلب والتآكل الأساسية
يحمل النصف الأساسي من القالب الهندسة الداخلية: الأضلاع، والرؤوس، ونقاط التعلق. يأخذ هذا الجانب قوة طرد أكبر ويرى أكبر قدر من الاتصال مع المكونات المتحركة. يتم وضع الحشوات المقاومة للتآكل وألواح التآكل الصلبة في أي مكان يلتقي فيه الفولاذ المنزلق بالفولاذ، وهذا أيضًا هو المكان الذي سيعتني فيه فريق الصيانة أولاً بعد تشغيل الأداة لعدة مئات الآلاف من الدورات.
المعالجة الدقيقة للقلب والتجويف
تبدأ عملية التصنيع بالطحن الخشن الذي يزيل الجزء الأكبر من المادة، ثم ينتقل إلى التشطيب عالي السرعة للسطح ثلاثي الأبعاد. تمثل ثلاث عمليات تصنيع جميع ميزات القالب الداخلي تقريبًا.
| عملية | الاستخدام النموذجي في صنع القالب الداخلي | القوة الهندسية |
|---|---|---|
| الطحن باستخدام الحاسب الآلي | تجاويف ثلاثية الأبعاد، نوى، أجسام منزلقة | الأسطح ذات الشكل الحر من الفولاذ السائب |
| ثقالة EDM | قواعد ضلعية، زوايا مربعة، تجاويف مزخرفة | زوايا داخلية حادة لا يمكن للقواطع الوصول إليها |
| سلك التنظيم الإداري | أدخل الفراغات وفتحات القاذف وفتحات البوابة | ملفات تعريف دقيقة مباشرة |
أثناء القطع الكهربائي والتشطيب EDM، يتم نقل هندسة الجزء إلى الفولاذ المقسى بمستوى من التكرار لا يمكن أن يوفره القطع الميكانيكي وحده. كومة كوة غرامة من قالب حقن الأجزاء البلاستيكية لتنفيس تكييف الهواء للسيارات ، على سبيل المثال، عادةً ما يتم الانتهاء من عملية EDM لأن فتحات الشفرة ضيقة جدًا بالنسبة لطاحونة نهائية وحادة جدًا بالنسبة للتجويف المصقول تقليديًا.
 الجملة السيارات تكييف الهواء تنفيس أجزاء حقن البلاستيك المورد Fanze T&M (Jiashan) Co., Ltd. هي شركة صينية تبيع قوالب حقن الأجزاء البلاستيكية لتكييف الهواء بالجملة، والشركة، والتصدير... عرض المنتج →
التجميع والمقاعد والمعالجة السطحية
المقعد هو المكان الذي تصبح فيه المكونات المجهزة أداة عمل. تقوم أدوات التركيب بمطابقة القلب والتجويف، وتعيين خلوص الشرائح، ومحاذاة دبابيس القاذف، وضبط خط الفراق حتى يتم إغلاقه دون عدم تطابق واضح. على الجزء الداخلي، حتى خطوة فراق 0.05 ملم يكفي لإنشاء شكاوى على لوحة مرئية.
بعد التركيب، يتم صقل التجويف إلى درجة SPI المحددة، وعند الحاجة، يتم حفره كيميائيًا لإنتاج حبيبات جلدية أو ملمس ناعم. تتم عملية التركيب بعد التلميع لأن عملية النقش تعدل فقط الطبقة العليا من الفولاذ. هذا المزيج من التلميع والحفر هو ما يمنح الديكور الداخلي مظهرًا متناسقًا عبر آلاف الأجزاء المقولبة.
تجربة القالب، والتحقق من صحة الأبعاد، والإصدار
يتم تركيب القالب النهائي على آلة التشكيل بالحقن على نطاق الإنتاج للتجربة. تتنوع درجة حرارة الذوبان، وسرعة الحقن، وضغط الإمساك، ووقت التبريد بطريقة يمكن التحكم فيها للعثور على نافذة عملية توفر وزنًا موحدًا للجزء، ولا توجد لقطات قصيرة، ولا فلاش. تُظهِر التجارب القصيرة باستخدام الراتينج الفعلي واجهة التدفق وتؤكد سلوك البوابة والتنفيس قبل تقييم اللقطات الكاملة.
يتم قياس كل جزء تجريبي وفقًا لنموذج CAD، عادةً عن طريق CMM أو مسح الضوء الأبيض. غالبًا ما تحمل نقاط التثبيت الداخلية تفاوتات ± 0.05 مم أو أكثر إحكامًا لأن الجزء يجب أن يتزاوج مع المكونات المجاورة ضمن تسلسل تجميع ثابت. عندما تظل الأبعاد الحرجة مستقرة عبر عمليات التشغيل المتتالية، تتم الموافقة على القالب للإنتاج التسلسلي.
بالنسبة للمشترين الذين يقومون بتقييم أدوات لوحة المعلومات، فإن معايير القبول الموضحة في دليلنا لـ اختيار قوالب حقن البلاستيك الداخلية للسيارات لبرامج لوحة القيادة اشرح ما يجب فحصه في الأجزاء التجريبية، بدءًا من توزيع سماكة الجدار وحتى جودة السطح.
ما الذي يجب على مورد القوالب إحضاره إلى برنامج التصميم الداخلي؟
القالب الداخلي ليس سلعة. إنه أصل طويل العمر يحدد تكلفة الجزء لسنوات. يجب أن يكون المورد قادرًا على الإثبات شهادة IATF 16949 والتصنيع الداخلي باستخدام CNC وEDM وقدرة قطع الأسلاك والخبرة العملية في نفس فئة المكونات. تجمع شركة Fanze T&M، وهي شركة متخصصة في تصنيع القوالب وتصنيعها منذ عام 2005 في جياشان بالصين، بين هذا الهيكل على وجه التحديد: مراجعة تطوير المنتج، وتصميم القالب، وتصنيع القالب، وقولبة الحقن، والطباعة والتجميع بعد القولبة في منشأة واحدة. يعمل هذا المزيج على تقصير حلقات التصحيح لأن الفريق الذي يقطع التجويف يقوم أيضًا بإجراء تجارب القولبة ويرى الأجزاء في ظل ظروف الإنتاج.
عند مقارنة الموردين، ابحث عن الأجزاء المرجعية التي تعمل بالفعل في نفس العائلة البلاستيكية - PP المملوء للحوامل الداخلية الكبيرة، PC/ABS للزينة الزخرفية، PA66 للأقواس الهيكلية - وعن إجراء تحرير موثق يغطي تقارير الأبعاد، وشهادات المواد، ومعلمات العملية. إن الأداة التي تم إثبات كفاءتها باستخدام راتينج الإنتاج الفعلي تستحق أكثر من مجرد أداة تم قطعها باستخدام الحاسب الآلي في ملف CAD. المؤهلات الرئيسية للتحقق هي:
- شهادة IATF 16949 and a documented quality system.
- قدرة CNC وEDM وقص الأسلاك داخل الشركة بدلاً من المعالجة الخارجية بالكامل.
- أجزاء مرجعية مثبتة في نفس عائلة الراتينج والتعقيد المماثل.
- إجراء إصدار يتضمن تقارير الأبعاد وشهادات المواد ومعلمات العملية.
للحصول على رؤية أوسع لكيفية تفاعل تصميم الأجزاء وقرارات التصنيع، قطع البلاستيك الحقن دليل كامل للتصميم والتصنيع يعد مرجعًا مفيدًا أثناء التخطيط المبكر للمشروع.
بدءًا من حساب الانكماش الأول وحتى تقرير الأبعاد النهائي، يتم تصنيع قوالب حقن الأجزاء البلاستيكية الداخلية للسيارات من خلال سلسلة محكمة من قرارات التصميم والتصنيع والتركيب والتحقق من الصحة. يحدد القالب جودة الجزء حتى قبل أن تغلق الصحافة للمرة الأولى . يمكن للمشترين الذين يفهمون هذه السلسلة تقييم المهل الزمنية المحددة، وتحدي خطوات العملية المفقودة، واختيار المورد الذي يتعامل مع القالب الداخلي كنظام تصنيع بدلاً من كتلة فولاذية.
الفئات
- أخبار الشركة(2)
- أخبار الصناعة(20)
فئة المنتج
-
مكونات وأجزاء الطابعة
-
مكون وأداة بلاستيكية بلونين
-
موصلات بلاستيكية متعددة الاتجاهات
-
جزء مصبوب بالحقن البلاستيكي الملولب
-
قطع غيار حقن الأجهزة المنزلية
-
قالب حقن قذيفة الروبوت
-
قالب حقن PC شفاف عالي اللمعان
-
انسيابية الدراجات النارية وقوالب حقن البلاستيك لهيكل السيارة
-
قالب حقن البلاستيك كومة الشحن EV
-
تسخير أسلاك السيارات
-
قالب حقن الأجزاء البلاستيكية الداخلية للسيارات
العلامة ذات الصلة
-
wire harness Plastic injection mold Parts
automotive wire harness Plastic injection mold Parts
wire harness connector Plastic injection mold Parts
high precision wire harness Plastic injection mold Parts
multi cavity wire harness Plastic injection mold Parts
hot runner wire harness Plastic injection mold Parts
precision automotive connector Plastic injection mold Parts
plastic wire harness Plastic injection mold Parts
automotive connector Plastic injection mold Part


- قالب حقن الأجزاء البلاستيكية الداخلية للسيارات
- تسخير أسلاك السيارات
- قالب حقن البلاستيك كومة الشحن EV
- انسيابية الدراجات النارية وقوالب حقن البلاستيك لهيكل السيارة
- قالب حقن PC شفاف عالي اللمعان
- قالب حقن قذيفة الروبوت
- قطع غيار حقن الأجهزة المنزلية
- جزء مصبوب بالحقن البلاستيكي الملولب
- موصلات بلاستيكية متعددة الاتجاهات
- مكون وأداة بلاستيكية بلونين
- مكونات وأجزاء الطابعة

